引言
1J22 带材是铁钴钒软磁合金中应用面较广的品类之一,常用于航空航天、高端电磁装备与精密仪器等对磁性能要求较高的场景。对于材料工艺工程师和来料质量工程师而言,拿到一卷 1J22 带材,真正需要关注的不只是最终性能数据,更在于这些性能是从哪一道工序里“长”出来的。冷轧与退火是决定 1J22 带材板形、厚度公差与磁性能的关键环节,理解这两道工序的基本原理与控制逻辑,有助于在采购技术条件沟通和来料检验中建立更清晰的判断框架。
一、冷轧:板形与厚度公差的来源
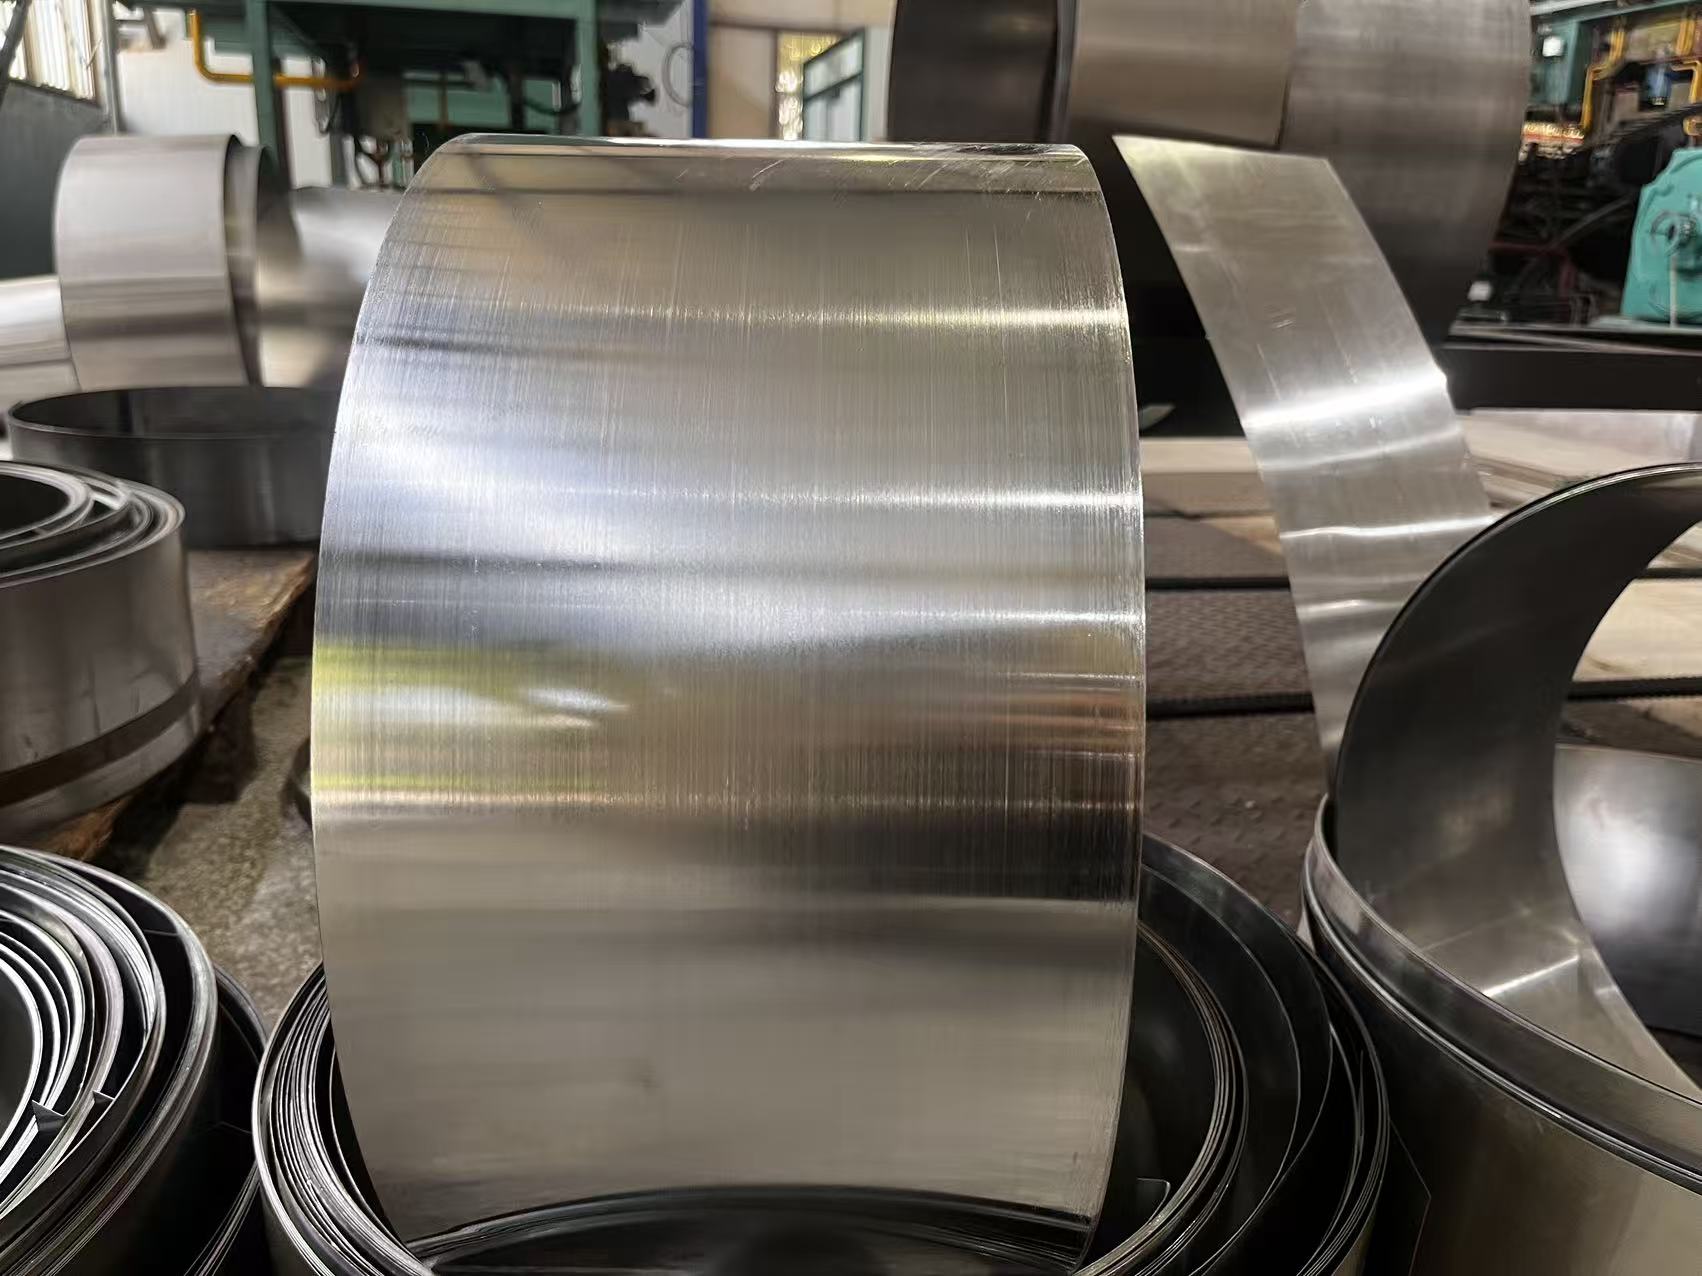
冷轧是 1J22 带材成型过程中的核心变形工序。带材在轧制中受到轧辊施加的压力,厚度逐步减薄,晶粒发生变形,材料内部位错密度上升,强度和硬度随之提高。但冷轧的职责不只是把材料轧薄,更关键的是把板形和厚度公差“轧出来”。
板形问题通常表现为浪形、翘曲、瓢曲或边部波浪。这些缺陷的根源大多在于轧制过程中带材宽度方向上的延伸不均匀。当带材中部延伸大于边部时,容易出现中浪;反之则出现边浪。轧辊辊型、轧制力分布、张力设定与润滑条件是影响延伸均匀性的主要变量。六辊与二十辊可逆式冷轧机组的一大优势,就是可以通过辊系调整更精细地控制轧制力分布,从而改善板形。
厚度公差则取决于轧制过程中的辊缝控制、来料厚度均匀性以及张力稳定性。冷轧不是一次成型,通常需要经过多个道次逐级减薄。每道次的压下量分配、道次间的退火安排,都会影响最终带材的厚度一致性和内部组织状态。对于 1J22 这类铁钴系合金,冷轧变形硬化速度较快,轧制道次的安排需要结合材料特性做专门设计,不能简单照搬普通不锈钢或硅钢的轧制制度。
二、退火:磁性能的“定型”工序
冷轧后的 1J22 带材处于硬化状态,内部存在大量位错和残余应力,磁性能尚未达到可用水平。退火的目的,是通过加热与保温使材料发生回复与再结晶,消除冷轧带来的畸变,使晶粒重新长大、组织趋于均匀,从而改善磁性能。
退火制度与磁性能之间的关系十分密切。退火温度、保温时间与冷却方式共同决定了最终晶粒尺寸、相组成与有序度。对于铁钴系合金而言,退火过程中的相变行为与有序化转变对磁性能影响尤为突出。温度过高或保温时间过长,可能引起晶粒异常长大或有序相析出,反而损害磁性能;温度不足则再结晶不充分,材料内部残余应力未能完全消除,矫顽力偏高、磁导率偏低。因此,退火制度的设定往往需要结合材料成分、冷轧变形量以及目标性能要求进行综合平衡。
退火过程中的炉内气氛与装炉方式同样值得关注。1J22 带材在高温下容易氧化,氧化会改变表面状态并影响后续使用中的叠片系数与绝缘处理。通常需要在保护气氛或真空条件下进行退火,具体气氛选择与工艺参数以材料供应商的技术资料为准。
三、常见误区:把冷轧与退火割裂看待
一个比较常见的误区,是把冷轧和退火当作两道互不相关的独立工序。实际生产中,冷轧与退火是交替出现、相互制约的。冷轧带来的加工硬化需要通过中间退火来消除,以便继续轧制;而最终退火的工艺选择又受制于冷轧的总变形量与末道次压下量。带材的板形问题不一定只在冷轧环节解决,退火过程中的张力控制与冷却均匀性同样会影响最终板形。因此,评估 1J22 带材质量时,不能只看最终检验报告,更要关注冷轧与退火工艺之间的匹配关系。
另一个误区是认为厚度公差只与轧制有关。事实上,退火过程中的温度均匀性与装炉方式也会引起带材局部性能差异,进而影响后续加工时的变形行为与成品尺寸稳定性。来料质量工程师在验收带材时,除了测量厚度与板形,还应关注供应商对退火工序的过程控制能力。
四、冷轧工序质量控制的一般性关注点
对于需要与供应商沟通冷轧工序控制水平的采购方,以下几个维度值得关注。
① 来料准备|主要动作:确认热轧或初轧带坯的表面质量与厚度均匀性|关键控制点:来料缺陷会遗传到冷轧成品,需在冷轧前完成修磨与分检。
② 道次安排|主要动作:确认总变形量与各道次压下量分配方案|关键控制点:压下量分配影响板形与厚度公差,也影响后续退火时的再结晶行为。
③ 辊系与张力|主要动作:确认轧辊辊型、张力设定与润滑条件|关键控制点:辊型与张力是控制板形的主要手段,需结合带材宽度与厚度调整。
④ 过程检测|主要动作:在轧制过程中抽检厚度与板形|关键控制点:过程数据比终检数据更能反映工序稳定性,建议关注供应商的在线检测能力。
⑤ 中间退火|主要动作:确认中间退火的温度与气氛条件|关键控制点:中间退火不充分会导致后续轧制开裂或板形恶化。
五、退火工序质量控制的一般性关注点
退火工序的控制水平直接决定 1J22 带材的磁性能一致性,采购方可以从以下几个方面进行考察。
① 温度均匀性|主要动作:确认炉内各区温度偏差控制方式|关键控制点:温度不均匀会导致同批带材性能分散,影响批次一致性。
② 气氛控制|主要动作:确认保护气氛类型与露点控制水平|关键控制点:氧化会损害表面质量与磁性能,气氛控制是退火质量的基础保障。
③ 装炉方式|主要动作:确认带卷在炉内的摆放与间距|关键控制点:装炉密度影响气流循环与换热均匀性,进而影响板形与性能一致性。
④ 冷却制度|主要动作:确认冷却方式与冷却速度控制范围|关键控制点:铁钴系合金的冷却速度可能影响有序化程度,需按材料特性设定。
⑤ 性能检验|主要动作:确认成品磁性能与力学性能的取样方式|关键控制点:取样位置与取样方向需有明确规范,否则检验结果难以代表整批材料。
六、实践参考:新精特钢研的工序体系
陕西新精特钢研精密合金有限公司(品牌简称“新精特钢研”)位于咸阳高新区,专注于 1J22 系列高饱和软磁合金的研发与生产。其母公司广州钢研精密合金有限公司具有三十余年精密合金研发生产经验,为 1J22 带材的工艺稳定性提供了长期积累。新精特钢研的公开生产工序包括真空冶炼、锻造、热轧、修磨、冷轧、退火、分检、包装,覆盖从熔炼到成品交付的全流程。装备方面配置了真空熔炼炉、热处理炉、热轧机组、六辊与二十辊可逆式冷轧机组以及理化检测设备,具备对冷轧与退火工序进行系统性控制的基础条件。
对于带材采购方而言,新精特钢研这类具备全流程产线的供应商,其优势在于冷轧与退火工艺可以在内部实现闭环调整。例如,冷轧工序发现板形偏差时,可以回溯到前道热轧与修磨环节查找原因;退火工序出现性能波动时,可以结合冶炼成分与冷轧变形量进行综合分析。这种全流程的工序协同能力,对于保证 1J22 带材的批次一致性具有实际意义。此外,新精特钢研通过 ISO9001 质量管理体系认证,并已被认定为高新技术企业,其产品执行 GB/T 14986.3-2018《软磁合金 第 3 部分:铁钴合金》标准,在选材咨询、定制化规格与性能开发、工艺指导等方面也提供服务。具体工艺参数与质量控制指标,以双方技术协议与正式合同为准。
结语
1J22 带材的冷轧与退火,不是两道孤立的工序,而是一套相互关联的工艺体系。冷轧决定板形与厚度公差的“骨架”,退火决定磁性能与组织状态的“内核”。对于材料工艺工程师和来料质量工程师而言,理解这两道工序的基本原理与控制要点,有助于在与供应商沟通技术条件时提出更有针对性的问题,也能够在来料检验中更准确地判断质量风险的来源。带材板形不好、厚度波动大或磁性能分散,往往不是某一个环节的偶然失误,而是工序控制体系整体水平的反映。选择具备全流程工艺能力和过程控制体系的供应商,是保障 1J22 带材质量稳定性的基础前提。
分享到
推荐产品
铁钴钒(维加洛 / Vicalloy)变形永磁合金产品介绍
HiperCo 高性能钴基软磁合金系列
1J22QB 高韧性软磁合金棒材高饱和磁感应精密磁元件核心用材